今日は「ノックピン(ダウエルピン)と平行ピンの違いと使い分け」についてのメモです。
ノックピンと平行ピンの違い及び使い方を調べてまとめてみました。これから位置決めピンを探す方は是非参考にしてみてください。
ノックピン(ダウエルピン)と平行ピンの違い
では、ノックピンと平行ピンの違いをメモしていきます。
①ノックピン(ダウエルピン)の特徴と形状・公差
「ノックピン」というのは「ノック=打ち込み」のピンの事ですが一般的にダウエルピンの事をノックピンと言っています。ダウエルピンはJISB1355及びJISB5062で規格が記載されています。ダウエルピンは機器の心出しや位置決めに用いるピンのことで「ダウエルピン=ダボピン」と呼ばれる事もあります。
JISですがなぜ2種類のJISがあるかというと、大きく分けて以下のようになります。
- JISB1355:ダウエルピン=硬さの指定無し
- JISB5062:金型用ダウエルピン=硬さの指定有り

このように、軸径にプラス公差が適用されています。打ち込み(圧入)する=ノックピンと呼ばれる理由がわかります。また、最大の特徴は硬さ指定によりピンが硬いので繰り返して脱着するような場所にノックピンは向いているという事になります。
②平行ピンの特徴と形状・公差
対して平行ピンは、プラス公差とマイナス公差の両方が存在し、硬度の指定が無いものとなります。
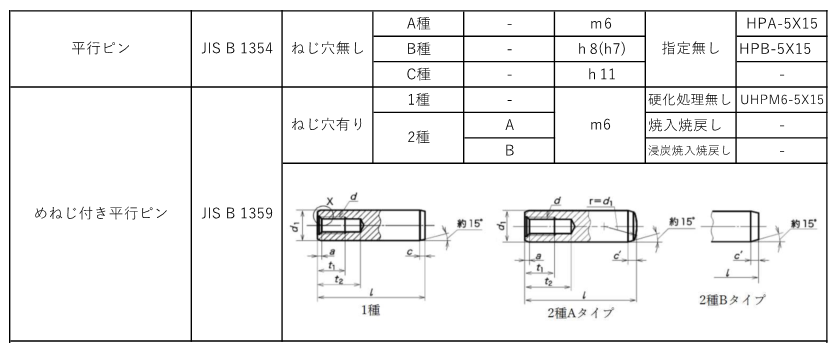
硬度が材質によるので、繰り返し位置決めする場所にはどちらかというと向いていないという認識で良いでしょう。
ノックピンと平行ピンの違いと使い分け
ここまでの情報を纏めると、ノックピン(ダウエルピン)と平行ピンの違いは
- ノックピンはプラス公差の焼入れ処理があるピンでタップ有無の分類がある
- 平行ピンはプラスとマイナス公差の両方があって焼入れが無いピン(タップ有無の分類もあるがタップ付きのものは焼入れ品となる)
このようになります。また、簡単に使い方を書くと以下のようになります。
①必要なピンの径公差は圧入して位置決めするのか・ラフに決めるのかで分ける
- 部品同士を圧入してきっちり決めるならプラス公差(ノックピンタイプ)
- 着脱容易・ラフに決めるならマイナス公差(平行ピンタイプ)
②そのピンの硬さは繰り返しに強いピンであって欲しいか
- 繰り返すなら表面が硬いノックピンが良い
- 当てて基本的に動かさないなら硬さは必要ないので平行ピンで良い
この二つだけを意識していると選定が楽になると思います。
もし、「ノックピンと平行ピン何が違うの?」と聞かれたら「ノックピンと平行ピンはね、JIS規格的には違うピンだけれど、市販されている種類が沢山あるから、大切なのは使うピンの用途を把握した上で必要な機能で選択すること、結果的に選んだピンの名称がノックピンなのか平行ピンか、位のことだよ。」とアドバイスしてあげてください。
より詳細にな使い方を確認したい方はこちらの記事を確認してください。
⇒ノックピン・平行ピンの使い方と穴公差などの参考設計方法
エクセル表のダウンロード
ここではノックピンと平行ピンの情報を纏めたエクセルシートをダウンロードしていただけます。よろしければご利用ください。

以上です。
【実務ケーススタディ・トラブル対策集】条件別の設計計算と現場の勘所
▶ 事例1:ダウエルピンの実務設計(過剰拘束の回避・材質/熱処理選定・止まり穴エアロック対策)
1. 過剰拘束(2点位置決め)のメカニズムと回避設計
プレート同士の位置決めを2本のピンで行う際、両方とも「丸ピン × タイトなはめあい」で設計すると、穴間ピッチの加工誤差(数ミクロン〜数十ミクロン)を吸収できず、部品同士が激しく干渉して組み立て不能やピンのかじりを引き起こします(過剰拘束)。
- 現場の鉄則対策:基準となる1本目を「真円の丸ピン」、ピッチ誤差を逃がす2本目を「ダイヤピン(ひし形ピン)」または相手側を「長穴加工(スロット穴)」とします。これにより、角度規制の精度を保ったままピッチ方向の拘束を逃がし、スムーズな嵌合を実現します。
2. 推奨はめあい公差・材質・表面硬度スペック
せん断荷重や繰り返しの脱着による変形・摩耗・カジリを防ぐため、以下の仕様を選定します。
- ピン外径公差:m6(中間〜軽圧入用)
- 相手穴公差:H7
- 材質:高炭素クロム軸受鋼(SUJ2)相当
- 熱処理・硬度:高周波焼入れまたはズブ焼入れにより、表面硬度 HRC58〜62 を確保
3. 止まり穴におけるエアロック(ピストン現象)と引き抜き対策
貫通穴加工ができない止まり穴へストレートピンを圧入すると、穴底の空気が逃げ場を失い、以下のトラブル(最悪のシナリオ)を招きます。
- 発生トラブル:空気の反発力でピンが押し戻されて浮き上がる(エアロック現象)、または圧入時の内圧上昇によりベースブロックが破損する。
- 分解トラブル:裏側からポンチで叩き出せないため、ピンが折損・摩耗した際に相手部品を放電加工で壊さなければ取り外せなくなる。
- 現場の具体的対策:止まり穴には外周に逃がし溝がある「エア抜き溝付きピン」を採用するか、プレート側に空気逃がし穴を貫通加工します。また、メンテナンスが発生する箇所には必ずピン端面にねじが切られた「めねじ付きダウエルピン(引き抜きピン)」を採用し、スライドハンマーやボルトをねじ込んで容易に引き抜ける構造を徹底します。
▶ 事例2:ノックピンのはめあい配分(固定側・可動側)と経年稼働・保全サイクル管理
1. 固定側・可動側の公差配分(両側しまりばめの厳禁)
2部品を締結する際、両方の穴に対して強圧入(しまりばめ)を設定すると、組み立て時に過大な圧入荷重が必要になるだけでなく、次回分解時に部品を著しく損傷させたり分解不能に陥るトラブルが発生します。
- 固定側(ベース側):しまりばめ・軽圧入(例:穴 H7 / ピン m6)とし、ピンがベース側に強固に残るように設定します。
- 可動側(着脱側):中間ばめ〜すきまばめ(例:穴 H7 / ピン h7、または 穴 H7 / ピン g6)とし、手押しや治具の軽いノックで脱着できるクリアランスを確保します。
2. テーパーピン(1/50テーパー)の使い分け
繰り返し分解・再組み立てを行う高精度位置決め箇所では、ストレートピンよりも1/50テーパーピンが有効です。テーパー穴に合わせて打ち込むことでガタを完全にゼロにでき、分解時にも少し叩くだけで相手部品を傷めずに容易に抜き取ることができます。
3. 経年稼働に伴う穴の塑性変形とかじり・リプレイス期限の管理
ノックピンは稼働中の振動や衝撃荷重(せん断力)を繰り返し受け続けます。長期稼働(数年単位の連続稼働ラインなど)において放置すると以下のリスクが発生します。
- 最悪のシナリオ:穴側の塑性変形(穴の広がり・長穴化)による位置決め精度の致命的な低下、ピンの金属疲労破断、またはフレッティング摩耗による固着・焼き付きでメンテナンス時に抜けなくなる事態。
- 運用設計の対策:設備設計時点で「定期点検期日」および「ピン交換管理期限」を保守マニュアルへ規定し、ガタが発生する前に計画的なピンリプレイスを実施する運用設計を徹底します。