今日は 「ねじの締め付けトルクと軸力の計算」 についてのメモです。 設計の中でも重要な「締結」に用いられる「ねじ」について、ねじの締め付けに関する情報をまとめてご説明したいと思います。
このブログでも沢山の記事を書いてきましたが、これらの情報をまとめるのがとても大変で、読まれた方たちも「結局のところどうすればいいの?」と感じていたのでは?と推測しています。ですから今日は、ねじの締め付けに関する情報をまとめ、設計側で求める締結の品質から生産工程でそれらをどのように担保していくのかも考えてみます。少し長くなるかも知れませんがどうかお付き合いください。
- ねじの締め付けトルクと軸力の計算
- ねじ軸力計算書の使い方
- 【実務ケーススタディ・トラブル対策集】条件別の設計計算と現場の勘所
- 1. 必要スリップトルクの計算基準
- 2. 規定トルクを超える「増し締め」が厳禁な力学的理由
- 3. 最悪のシナリオ:微小スリップによるフレッティング摩耗と軸痩せ
- 4. 現場における根本回避策
- 1. 強度区分の数値定義
- 2. 機械設計における実務上の注意点
- 1. トルク法の改善が選ばれる理由
- 2. トルク係数Kの安定化と締結手順
- 3. トルク法2級(軸力比65%〜135%)を織り込んだ検証
- 4. 現場の盲点:液状ガスケットの硬化と締め付けの干渉
- 1. 締付けトルクと軸力の関係式
- 2. エネルギー消費の内訳と軸力ばらつき(±30%)
- 3. 実務での注意点と対策
- 1. 塑性域近傍で締め付けたボルトを再利用するリスク
- 2. 再利用を認める場合の設計アプローチ(弾性域締結への移行)
- 3. 保守基準における「測伸管理」
- 1. F10Tの機械的性質と摩擦接合
- 2. トルシア形(S10T)との使い分け
- 3. 実務設計の必須管理項目
- 1. 工法比較:なぜ「潤滑被膜ボルト」が量産最適解なのか
- 2. 振動緩みを防ぐ2大実務設計ルール
- 1. 目標締付軸力の設定基準(降伏安全率1.4〜1.5)
- 2. 目標締付トルク上限値の算出式
- 3. 下限振れ(-30%)時のガスケットシール性検証
- 【実務ケーススタディ・トラブル対策集】条件別の設計計算と現場の勘所
ねじの締め付けトルクと軸力の計算
設計者がネジを選定する流れと意識する場所は?
機械設計に限らず、ねじを使って締結する場所で大切なことはなんでしょうか?
それは、ねじを締めたときに発生する軸力で「物同士を押さえ付ける」のが目的ですから、その物の大きさや掛かる負荷に対してネジのサイズを決めることが大切です。そして、その必要な軸力を設計がどれだけ把握しているかどうかと言うことです。
流れでは、
- その締結に必要な軸力を確認する
- その設計仕様内で使ってよいネジ、タップ材(母材)を確認する
- 潤滑剤の有無も必要かどうか確認する
- その軸力(押さえつけ力)を満足するであろうねじを配置及び・ねじ込み深さを設計する
という流れです。
設計の品質がわるいと、どんなに正しい締め付けトルクでしめても製品の品質が悪い時がある
この見出しの意味は、設計側でM5ネジを設定したが、実はそれが設計ミスで、本当はM6が必要だった、、、という場合です。
通常、一旦締めたネジは基本的には緩みませんが、振動・衝撃などにより緩む可能性があります。その外的要因を考慮せず、M5を選定しM5ネジの基本的な締め付けトルクで締めていたが、緩んできてしまうからギリギリまで強めに締めたらねじが破断してしまった。
という例えです。
何が言いたいかと言うと、確かにそのMサイズに合わせた締め付けトルクで締めてもも、設計が悪ければ足りないトルク(=軸力)になりますし、だからといってそのねじを更に規定以上で締め付けてしまえばネジがちぎれてしまいます(ねじの耐力値を超えてしまう)。設計がそこをしっかり設定しない限り、締結の品質問題は解決しないと言うことです。
設計が把握していれば製造がすごく楽になる
逆に設計側がその機械の締結を適切に把握していたらとても製造が楽になります。
それは何故かというと、設計の品質が満足されていれば締め付けトルクにも許容範囲を持たせやすいからです。締め付けトルクの許容範囲については「ボルトの締め付けトルクの設定範囲」をご確認ください。
製造ライン上では、各ネジに対して締め付けトルクが決まっています。そしてその値のほとんどが標準的な締め付けトルクを用いているはずです。しかし、そのトルクからどれだけずれたらNGなのでしょうか?そこを明確にしないからトルクレンチの精度にこだわり、過剰で少しずれた品質に目が言ってしまうのです。
結論:まず先に設計の品質を満足させる事から始まる
あくまで締め付けトルクは、必要な軸力を締め付けトルクに置き換えて管理する手段です。
設計はその軸力をどう把握するかが重要で、さらにその軸力は「使用するねじの耐力のどれくらいの割合を占めているのか」を考慮する必要があります。外的要因の衝撃や振動がかかる装置の場合、耐力のギリギリを使用している締結はリスクが高いですよね。そこまで考慮して設計の品質を満足する必要があります。
パターン1
- 設計側は締結の品質を決め、その都度締め付けトルクを下限、基準、上限で指定する。(組立図のネジ部に記載するなど)
- 製造側は、その締め付けトルクを満足するようにする。
パターン2
- 各ネジ材質、ネジサイズ、タップ材質などから社内ルールを作り、設計はそれに則る形で設計をする。
- 製造はそのマニュアルに沿ったねじの締め付けトルクで製造を行う。
この場合のメリットは、設計の指示が無くても製造はそのルールに従いねじの締め付けトルクが解ります。設計は製造が締め付けるトルクにおける軸力を用いて設計できます。これの参考になる資料は「ネジの締付けトルクに対する軸力の表」をご確認ください。この表のような組合せが、社内に必要パターン分あればOKです。
ちなみに私はパターン2寄りです。
私の基本ベースは、パターン2です。毎回設計案件が同じカテゴリにならないため、基本的には標準とされる締め付けトルク(東日様情報採用)で満足するように設計します。
時折、パターン1を行なうこともあります。それは既存品のネジから起因する不具合が起き、改めて設計検証を行なう場合は、その装置で使っているネジが適切かどうかの検証を行い、その検証の結果から締め付けトルクを下限・基準・上限で指定し直す時です。特に量産品のねじサイズをあげたりするのは不可能に近いので、その中で設計の要求品質を満足しながら組立リスクを減らすことをします。 それが出来ないものは設計ミスなので改定します。
ねじ締め付けトルクと軸力の計算書
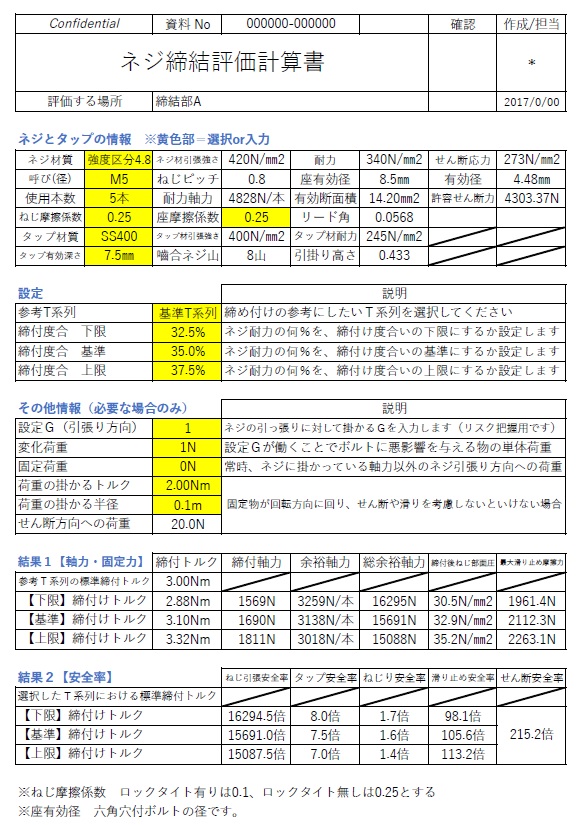
私は、以下の計算書を作り黄色のセル部分を選択・入力するだけで軸力等の情報が出るのと、先ほど書いた外的要因に対する評価も出来るようにして利用しています。
エクセルファイルについて
上記のねじ締め付けトルクと軸力の計算書ですが、今まで多くの方に利用して頂きありがとうございました。 2024年より、このファイルは BASEにてダウンロード販売 となりました。 必要な方はご購入後ご利用ください。
ねじ軸力計算書の使い方
①ネジとタップの情報を入力・選択します。
※強度区分で悩む方→ねじの強度区分とはなにか。強度区分の考え方と一覧表
②負荷関連の情報(必要な場合のみ)
ここを入力するとより詳細な評価が可能になります。
- 締結し、軸力が発生しているねじに衝撃や振動で更に引っ張り方向の負荷が掛かる場合
- 締結し、軸力が発生しているねじに対して横滑りの負荷が掛かる場合
この二つが評価できるようになっています。(特に気にしない場合はデフォルト状態で良いです)
③参考にするT系列は以下の内容に応じて選択してください
- 0.5T系列:黄銅、銅、アルミ系のネジを利用する場合
- 基準T系列:ねじ強度区分 4.6~6.8の範囲のものを使用する際に選択
- 1.8T系列:ねじ強度区分 8.8~12.9の範囲のものを使用する際に選択
- 2.4T系列:ねじ強度区分 10.9~12.9の範囲のものを使用する際に選択
※東日様情報を参考にしています【カタログ:テクニカルデータP35】
④選択したT系列の値になるように締付度合「基準」を調整。
③のT系列を選択すると、結果1【軸力・固定力】の参考T系列の標準締付トルクという所が変わりますので、その下にある【基準】締付けトルクの結果が参考T系列に近い値になるように調整します。これを基準の締め付けトルクとします。
⑤【上限】締付けトルク及び【下限】締付けトルクは、軸力が設計の品質を満足する範囲で調整。
ポイント
- 設計の品質が満足した状態で、各部位の安全率を確認しながら行います。
- 安全率が過剰であればネジサイズなどを落とし、足りなければネジサイズをあげるよう再調整します。
摩擦係数についての補足
摩擦係数だけはその都度変わるものであると考えております。そのため 計算書は基本ベースの摩擦係数0.25 とさせていただいています。この部分に関しましては「ねじにロックタイトを塗布すると、ねじの軸力が変わる」をご確認ください。
以上です。
【実務ケーススタディ・トラブル対策集】条件別の設計計算と現場の勘所
▶ 事例1:クランプ式カップリングのスリップトルク計算と増し締め厳禁の理由
1. 必要スリップトルクの計算基準
サーボモーターとボールねじを締結するクランプ式カップリングでは、連続定格トルクではなく急加減速時の慣性負荷(GD^2)に起因するピークトルクを基準に選定します。
必要スリップトルク T_slip >= T_peak × S
- T_slip:カップリングの許容スリップトルク(カタログ値) [N・m]
- T_peak:サーボモーターの最大トルク(加速ピークトルク) [N・m]
- S:安全率 = 1.5 〜 2.0(反転動作が多い場合は2.0を推奨)
2. 規定トルクを超える「増し締め」が厳禁な力学的理由
- スリット部の塑性変形:ハブのスリット(割り溝)根元に応力が集中して降伏し、スプリングバック(復元力)を失うため、以後は規定トルクで締めても内径縮径力が得られなくなります。
- ボルトの疲労破断・遅れ破壊:高すぎる初期軸力状態で交番トルクを受けることで、ボルトの許容応力を超過します。
- 同軸度の狂いと軸受破損:ハブの偏肉変形によって偏心(芯ブレ)が生じ、モーターやボールねじのベアリングに過大な周期ラジアル荷重が加わって早期破損を招きます。
3. 最悪のシナリオ:微小スリップによるフレッティング摩耗と軸痩せ
数μm〜数十μmの微小すべりを放置すると、接触面が酸化して赤錆状の摩耗粉(ココア粉)が発生する「フレッティング摩耗」が進行します。軸径が削れる「軸痩せ」によりクランプ面圧が完全に失われ、高速回転中の完全空転事故、ワーク衝突、さらにはサーボモーター軸とボールねじの双方が削れて全損に至ります。
4. 現場における根本回避策
- 軸・ハブ内径の完全脱脂:加工油や防錆油が残留していると摩擦係数が約半分に低下します。アセトンやパーツクリーナーでの完全脱脂を徹底します。
- 制御側でのS字加減速設定:干渉等で外径サイズアップができない場合、サーボの加減速を「台形」から「S字(ジャークリミット制御)」へ変更し、衝撃ピークトルクを緩和します。
- 締結方式の見直し:キー併用クランプ式カップリングへの変更、またはテーパーのクサビ効果で強大な面圧を得る摩擦締結具(メカロック等)への移行を行います。
▶ 事例2:ボルト強度区分の見方と相手材・遅れ破壊リスクの設計対策
1. 強度区分の数値定義
- 鋼製ボルト(例:10.9)
- 点の前(10):公称引張強さの下限値の1/100(10 × 100 = 1,000 N/mm²)。
- 点の後(9):降伏比の10倍(引張強さの90%が降伏点・耐力 = 1,000 × 0.9 = 900 N/mm²)。
- ※8.8以上は熱処理(焼入れ・焼戻し)を施した高強度ボルトに分類されます。
- ステンレス鋼ボルト(例:A2-70)
- 鋼種(A2):SUS304相当のオーステナイト系(A4は耐食性に優れるSUS316相当)。
- 数字(70):最小引張強さ 700 N/mm²。
2. 機械設計における実務上の注意点
- 相手材(めねじ)のせん断破壊対策:アルミ合金や鋳鉄などの軟質母材に高強度ボルト(10.9、12.9等)を用いると、ボルトより先にめねじ側が破損(ねじ山抜け)したり座面が陥没します。十分なねじ込み長さの確保やインサートめねじ(ヘリサート等)の併用が必須です。
- 高強度材の「遅れ破壊(水素脆化)」回避:引張強さ1,000 N/mm²を超えるボルト(10.9、12.9)は、引張応力下で腐食環境や酸洗い等の水素が侵入すると突然脆性破断する「遅れ破壊」のリスクを抱えます。腐食環境では強度区分を8.8以下に抑えるか、めっき後のベーキング処理を徹底します。
- 強度区分に応じたトルク指定:図面にはボルト呼び径だけでなく、必ず「強度区分」とそれに応じた「適正締付トルク」をセットで明記します。
▶ 事例3:大型減速機ケーシングにおけるトルク法摩擦係数ばらつき対策と締結手順
1. トルク法の改善が選ばれる理由
トルク勾配法などの塑性域締結は高精度ですが、専用機器が高価で、客先現地での据付・点検・オーバーホール時に同一精度での再締結が困難になります。そのため、一般工具で管理できるトルク法をベースに摩擦係数と手順を標準化する手法が現実的です。
2. トルク係数Kの安定化と締結手順
基本式:T = K × d × F(T:締付トルク、K:トルク係数、d:呼び径、F:初期軸力)
- 潤滑材の指示:無塗布や中途半端な防錆油状態ではKが0.14〜0.26と約2倍変動します。軸力安定化剤(Fcon等)や二硫化モリブデン系潤滑剤を指示し、摩擦係数μを0.10〜0.15前後にコントロールします。
- 千鳥締め(対角締め):中央から外側へ均等に締め、フランジの片締めや歪みを防止。
- 二段締め:規定トルクの50%で均等に仮締めした後、100%の本締めを実施。
- なじみ締め:100%トルクで締め付けた後、わずかに緩めて再度100%で締め直すことで、座面やねじ山の微小突起を塑性変形させて初期ヘタリを抑制します。
3. トルク法2級(軸力比65%〜135%)を織り込んだ検証
- 下限軸力(設計値の約65%):ケーシング内圧に対して合わせ面の必要最小面圧を確保し、油漏れを防止できること。
- 上限軸力(設計値の約135%):ボルトの引張応力が材料耐力の80〜90%以下に収まり、塑性変形や遅れ破壊を起こさないこと。
4. 現場の盲点:液状ガスケットの硬化と締め付けの干渉
液状シール材を塗布してから本締めまでの時間が長すぎると、半硬化したシール被膜が座面やねじ部に噛み込み、摩擦係数が急増して規定トルクに達しても軸力が極端に不足します。塗布から締結完了までの標準作業時間を厳格に管理する必要があります。
▶ 事例4:トルク法の力学的仕組み・トルク係数内訳と軸力ばらつき限界
1. 締付けトルクと軸力の関係式
T = k × d × F (変形:F = T / (k × d))
- T:締付けトルク [N・m]
- k:トルク係数
- d:ボルトの呼び径 [m]
- F:ボルトに導入される初期軸力 [N]
2. エネルギー消費の内訳と軸力ばらつき(±30%)
作業者が加えた締付けトルクエネルギーの約80〜90%は、ねじ面および座面の「摩擦力」によって消費され、純粋なボルトの引張軸力に変換されるのはわずか10〜20%にすぎません。
表面粗さ、めっきの種類、防錆油の有無、微小なごみの噛み込みによって摩擦係数は大きく変動し、同一トルクで締め付けても発生軸力には一般に±30%前後のばらつきが生じます。
3. 実務での注意点と対策
- 過小軸力と過大軸力:摩擦が大きいと軸力不足でボルトの緩み・疲労破壊を招き、摩擦が小さすぎると過大軸力で降伏・破断・母材陥没を招きます。
- 工具の校正:トルクレンチの経年変化によるズレはロット単位の不良につながるため、定期校正とトレーサビリティの確保が必要です。
- 高精度工法への移行基準:圧力容器や重要保安部など、±30%のばらつきを許容できない構造では、回転角法、トルク勾配法、ボルトテンショナー、超音波軸力計による実測管理への移行を検討します。
▶ 事例5:ボルト再利用時の軸力低下メカニズムと弾性域締結への再設計
1. 塑性域近傍で締め付けたボルトを再利用するリスク
降伏点付近まで締め付けられたボルトは、目視で異常がなくともミクロレベルの永久伸びやねじ山接触部の塑性流動(凝着・摩耗)が発生しています。
- 再締結時に摩擦係数(μ)が大幅に跳ね上がります。
- 規定トルクで締め付けてもトルクの大半が摩擦に消費され、有効軸力(F)が大きく低下します。
- 軸力不足によって運転時の変動荷重で合わせ面の口開きや微小滑りが発生し、ボルト首下に繰返し曲げ応力が集中して疲労破壊(首下破断)に至ります。
2. 再利用を認める場合の設計アプローチ(弾性域締結への移行)
再利用を前提とする場合は、塑性域締結を排除し、完全な弾性域内で管理する設計へ変更します。
- 目標軸力の引き下げ:基準軸応力をT系列(約210 N/mm²)等とし、降伏比70〜80%以下を目標軸力に設定。
- サイズアップ・本数増加による剛性補填:1本当たりの軸力低下分を補い、合わせ面の必要面圧を維持するため、ボルト径を拡大(例:M8→M10)するか配置本数を増やします。
- 潤滑の指定統一:指定の潤滑剤塗布を標準手順化し、再締結時の摩擦係数上昇を防止。
3. 保守基準における「測伸管理」
再利用を認める運用では、トルク管理だけでなくボルト取り外し時の自由長をマイクロメーターや超音波軸力計で測定する「測伸管理」を義務付けます。初期長からの伸びが永久伸び許容限界を超えたものは即時廃棄処分とします。
▶ 事例6:F10T高力ボルトの摩擦接合設計・S10Tとの使い分けと遅れ破壊対策
1. F10Tの機械的性質と摩擦接合
JIS B 1186に規定される摩擦接合用高力六角ボルト・六角ナット・平座金のセット品です。
- 記号の意味:F = Friction(摩擦接合用)、10 = 引張強さ下限値1,000 N/mm²(100キロ級)、T = Tensile strength。
- 強度特性:引張強さ1,000〜1,200 N/mm²、降伏点(耐力)900 N/mm²以上。
- ボルト自体のせん断耐力(支圧)ではなく、強大な軸力による部材接触面の「摩擦力」で外力を伝達します。
2. トルシア形(S10T)との使い分け
- S10T:ピンテール破断で軸力を管理。作業性は高いが専用電動レンチ用の作業空間が必要。
- F10T(六角頭):一般トルクレンチや増力工具が使用可能。専用レンチが入らない狭隘部、裏側に工具が入らない箇所、既存改造・補修部位で選定されます。
3. 実務設計の必須管理項目
- すべり係数の確保(0.45以上):摩擦面から黒皮、油分、塗料を除去し、ブラスト処理または赤錆発生面による清浄状態を指定します。
- 再使用の厳禁:降伏域に近い高軸力を導入するため、一度締め付けたボルト・ナット・座金は再使用不可。
- 遅れ破壊と表面処理:引張強さ1,000 N/mm²超の鋼材は水素脆化(遅れ破壊)のリスクが高いため、酸洗いを伴う溶融亜鉛めっきは原則禁止です。防錆が必要な場合はF8T(800 N/mm²クラスのめっき対応品)や認定特殊防錆処理品を選定します。
▶ 事例7:振動機器フレーム締結(M16)における軸力安定化とせん断力メカ受け設計
1. 工法比較:なぜ「潤滑被膜ボルト」が量産最適解なのか
振動フレーム固定(M16・強度区分10.9〜12.9)における検討比較:
- 回転角法(見送り):スナッグトルク確認後に角度を測る2段階作業となり工数が大幅増。弾性域角管理は着座誤差を受けやすく、塑性域では再使用不可となるため量産ラインに適さない。
- 現場手塗り潤滑(見送り):作業者による塗布ムラや塗り忘れが発生し、トルク係数のばらつきを悪化させる。
- 潤滑被膜付きボルトの採用(推奨):あらかじめねじ部・座面に均一な潤滑被膜(または軸力安定化剤)がコーティングされたファスナーを採用。現場の作業工数を増やさずトルク係数を安定化可能。
2. 振動緩みを防ぐ2大実務設計ルール
- せん断荷重をボルトに受けさせない(物理拘束の併用):振動下でボルトが緩む最大の要因は、横方向せん断力による微小首振りです。締結面の摩擦力だけに頼らず、必ずノックピン(平行ピン)やインロー(段差嵌合)などの「メカ受け」を配置し、せん断力を構造体で負担させます。ボルトの役割は「純粋な引張軸力の付与」に限定します。
- 二段階締め付けの標準化:表面粗さの潰れによる「初期なじみ(リラクゼーション)」による軸力低下を防ぐため、対角順での「50%仮締め → 100%本締め」を標準手順として規定します。
▶ 事例8:高圧配管フランジにおける耐力限界計算と軸力ばらつき(±30%)両面検証
1. 目標締付軸力の設定基準(降伏安全率1.4〜1.5)
トルク法(弾性域締結)において、摩擦係数の下振れによる過大軸力でボルトが塑性変形するのを防ぐため、目標締付軸力は「ボルト耐力(降伏点)の65〜70%」を上限目安とします。
目標軸力を耐力の70%(安全率約1.43)に設定した場合、摩擦係数が下振れて軸力が+30%上振れしても、最大軸力は「耐力の70% × 1.3 = 耐力の約91%」となり、降伏限界を超えません。
2. 目標締付トルク上限値の算出式
T = K × d × Ff
- T:目標締付トルク [N・m]
- K:トルク係数(機械油潤滑で概ね0.17〜0.20程度)
- d:ねじの呼び径 [m]
- Ff:目標締付軸力(ボルト耐力の65〜70%) [N]
3. 下限振れ(-30%)時のガスケットシール性検証
上限側で塑性変形を防ぐ設計を行うと同時に、摩擦係数が上振れて軸力が下限側(-30%、すなわち目標値の70%)に振れた最悪条件でも、内圧荷重に対してガスケットの必要最小締結面圧を維持できるかを必ず計算検証します。面圧不足となる場合は、トルクを上げるのではなくボルトサイズのアップや配置本数の増加で対処します。
【実務ケーススタディ・トラブル対策集】条件別の設計計算と現場の勘所
▶ 事例1:塑性域締め付け(回転角法)における早期破断メカニズムと対策
規定角度到達前にボルトが破断する3大原因
- 摩擦係数過大によるねじり応力の重畳:潤滑不足等で摩擦係数が上昇すると、引張応力に過大なねじり応力(せん断応力)が加わり、フォン・ミーゼスの降伏条件等により材料の均一伸び限界前にせん断破断に至る。
- スナッグトルク(着座トルク)の設定過大:着座基準トルクが高すぎると、角度カウント開始時点で既に降伏域近傍に達し、規定角度回転させた際に破断伸びをオーバーする。
- 全ねじ・並胴ボルトによる局所ひずみ集中:雌ねじとのかみ合い第1〜第2山に応力・塑性ひずみが集中し、軸部全体が伸びる前に局所破断する。
設計改善と現場管理の勘所
- 「くびれボルト(縮径ボルト)」の採用:シャンク径を転造下径または有効径以下まで細くし、断面積の小さなくびれ部全体で均一に塑性伸びを受け持たせる。
- T-θ波形によるスナッグトルクの適正化:部材の初期なじみが完了し、直線的な弾性勾配に入った領域(一般的に降伏軸力の30%〜50%)に設定する。
- 潤滑仕様と締付け速度の管理:リン酸塩被膜処理や固体潤滑被膜(フッ素系・二硫化モリブデン系)を採用。ナットランナーの回転速度が速すぎると摩擦熱でかじり・焼き付きを誘発するため、評価試験時は10〜30 rpm等の低速域で検証し、異常トルク上昇を監視する。
- 再使用の厳禁:塑性変形したボルトは永久伸びが残留しているため再使用不可。図面注記・マニュアル明記、頭部刻印、伸び限界測定ゲージによる誤使用防止策を講じる。
▶ 事例2:回転角法の実務手順と低剛性・座面陥没部材における注意点
回転角法の基本原理と軸力精度
ボルトが被締結面に密着したスナグ状態をゼロ点とし、ねじリードに基づき規定角度(回転角θ)を強制付加する手法。トルク法の軸力ばらつき(±20〜30%)に対し、回転角法では幾何学的伸び量で制御するため±10%程度に抑制可能。ボルト耐力を最大限に引き出す塑性域締結にも適する。
実務ステップ
- スナグトルクの付与:部材間の微小隙間を解消するため、耐力の20〜30%に相当するトルクで予備締めして原点を確定。
- 規定角度の本締め:デジタルアングルレンチ等を用い、所定の角度(60°、90°等)まで一気に回転締め付けを実施。
設計時の落とし穴と対策
- スナグトルク精度の確保:スナグトルクが小さすぎると隙間残存で軸力不足となり、過大だと過大軸力で破損する。剛性・板厚に応じた厳密な設定が必要。
- 被締結材の座面陥没対策:アルミ合金や鋳物などの相手材では、ボルトの伸びだけでなく相手材の圧縮変形や座面陥没が顕著になる。規定角度を回転させても座面沈み込みで軸力が逃げるため、高強度ワッシャーの併用および実機締結試験が必須。
- 塑性域締結ボルトの新品交換徹底:塑性変形後のボルト再利用は早期破断や疲労強度激減を招くため、図面注記に「ボルト再使用不可」を明記する。
▶ 事例3:超音波軸力計による非破壊軸力測定と設計図面への要求仕様
測定原理とトルク法に対する優位性
ボルト端面に超音波プローブを当て、締結に伴う「伝播距離の伸び」と「音弾性効果(引張応力による音速低下)」の複合変化を計測。摩擦係数の影響を受けずに実軸力を±3〜5%以内の高精度で直接測定でき、稼働後の残留軸力や初期へたりも非破壊でモニタリング可能。
設計段階で織り込むべき4つの実務要件
- 端面加工精度と表面粗さの指定:超音波の散乱を防ぎ反射波を捉えるため、ボルト頭部および先端測定面に「平坦度・平行度」を確保し、表面粗さ「Ra1.6〜3.2」または専用座グリ加工を図面指示する(品番刻印等の打刻面は測定不可)。
- 音弾性定数の事前キャリブレーション:SCM435やSUS304など材質および熱処理ロットごとに音速変化率が異なるため、引張試験機で既知荷重を印加して伸びと軸力の関係を事前校正する。
- 温度補正の徹底:金属中の音速は温度依存性があるため、締結時と測定時の温度差を補正機能付きプローブや温度センサーで補正する。
- プローブアクセスのクリアランス確保:頭部上方にプローブおよびケーブルを垂直に密着させるための作業空間を設計段階で確保する(深穴・狭小部へのボルト埋没を回避)。
▶ 事例4:減速機ケーシングの油漏れ・緩みを防ぐトルク再計算(M12ボルトと系列選定)
軸力不足・油漏れの根本原因
計算式 T = K × d × F において、投入トルクの約85〜90%は摩擦に消費される。軸力不足に対して摩擦係数を放置したままトルク値のみを引き上げると、低摩擦箇所でのボルト降伏・座面陥没やフランジ歪みによる偏隙間が発生し、油漏れが悪化する。
M12ボルト(強度区分10.9)の系列選定基準
- 標準 T系列:締付トルク 42 N・m / 基準軸力 17,500 N
- 高剛性・内圧保持(1.8T系列):締付トルク 76 N・m / 基準軸力 31,500 N(※ギヤ噛み合い反力や油圧内圧で合わせ面が開口する場合に適用)
現場トラブルを防ぐ具体的処方箋
- 摩擦係数μの安定化(最優先):ねじ部・座面に機械油等を塗布し、μ = 0.12〜0.15 に収める。
- 合わせ面・座面の塗装噛み込み排除:塗膜のクリープ・塑性流動によるへたり脱落を防ぐため、図面上でフランジ合わせ面およびボルト座面を「マスキング・塗装不可」と明記する。
- 相手材(FC250やアルミダイカスト)の陥没防止:高軸力締結時は相手材の許容面圧を超えやすいため、一般の並丸座金ではなく「焼入れ高強度硬質ワッシャー(JIS B 1256等)」を採用して面圧を分散させる。
- 締結手順の標準化:液状ガスケットのなじみ・潰れに対応するため、「対角順締め」「二段締め(1次:50〜70%トルク、2次:100%トルク)」「二度締め(増し締め)」を工程指示する。
▶ 事例5:目標トルク到達前の「ねじ切れ」防止と限界軸力オーバーの回避策
破損メカニズム:過小トルク係数と複合応力
発生軸力式 Ff = T / (K × d) が示す通り、潤滑剤や防錆油の付着によってトルク係数 K が標準ドライ(約0.20)から 0.10〜0.15 付近まで低下すると、同一の締付トルク T をかけた場合に発生軸力 Ff は反比例して跳ね上がる。さらに、ねじ面摩擦によるねじり応力(せん断)と軸引張応力が合成され、材料の耐力限界(限界軸力)を突破してねじ切れる。
設計者が取るべき正しい対策ステップ
- 潤滑状態の統一と規定トルクの下方修正(最優先):現場の油脂付着状態(ドライ・防錆油・潤滑油)をルール化し、実摩擦に見合った適正トルク値へ設定し直す。
- ボルトサイズのアップ(必要軸力が不足する場合):適正トルク化により締結力や滑り耐力が不足する場合、呼び径をサイズアップ(例:M8→M10)して許容断面積・限界軸力を底上げする。
- 安易な強度区分のダウングレードは厳禁:「折れるから粘り強い中炭素鋼(8.8等)に下げる」という処置は、ボルトの降伏点・許容引張荷重を低下させ、運転時の疲労破壊・緩みを招くため避ける。
実務設計の勘所
通常はボルト耐力の60〜70%を目標軸力として設定するが、トルクレンチ公差(±5〜10%)およびK値の下限値を代入した最悪条件でも、ボルト耐力100%(塑性域)に突入しない安全マージンを計算検証しておくこと。
▶ 事例6:高速回転体フランジの微小すべりによるボルト緩みと軸力安定化
遠心力・交番荷重下での緩みの本質
完全脱脂や無潤滑状態で締め付けると、摩擦抵抗過大により投入トルクの大半が消費され、初期軸力 F = T / (K × d) が大幅に不足する。この状態で遠心力によるフランジ径方向の微小拡大や交番荷重を受けると、接触面で微小すべり(マイクログルーブ摩耗)が発生し、急激に軸力が脱落する。
締結信頼性を確保する実務対策
- 本質的対策:嫌気性接着剤やスプリングワッシャー等の対症療法に依存せず、十分な初期軸力を導入して「運転荷重下でも合わせ面にすべり・開口を生じさせない」設計を徹底する。
- 軸力安定化剤の塗布:ねじ部・座面に軸力安定化剤(Fcon等)を塗布し、トルク係数 K のばらつきを極小化させた上で適正トルクを再設定する。
- 高精度締結への移行:交番荷重が極めて過酷な部位では、摩擦ばらつきを排してボルト弾性限度付近まで高軸力を均一に導入できる「回転角法」を採用する。
- 初期なじみ(初期ヘタリ)排除の締結手順:微小凹凸の押し潰れによる軸力抜けを防ぐため、「千鳥締め(対角締め)」「二度締め」、および「一度規定トルクまで締めた後に完全緩め→再締結を行う安定化締付け」を標準化する。
- 実機測定検証:カタログ値のK値を過信せず、軸力計(ロードセル)や増締め法・マーク法を用いて実機・テストピースでのトルク-軸力相関カーブを確認する。
▶ 事例7:異種材質締結(SCM435ボルト×A5052アルミ母材)の強度制限と設計条件
材質の組み合わせと締付トルクの決定原則
ボルトと雌ねじ(タップ母材)の材質が異なる場合、締め付けトルクは「強度の低い側の材質」の耐力・許容せん断力によって制限される。高強度ボルト(SCM435等)側の許容値に合わせて締め付けると、相手材がアルミ合金(A5052等)の場合、雌ねじのねじ山せん断破壊(ねじ山抜け・ストリッピング)や座面陥没を招く。
実務設計における必須条件
- ねじかみ合い長さの確保:母材が低せん断強度のアルミ合金(A5052)の場合、ボルト呼び径 d に対し最低でも「1.5d 以上」(推奨1.8d〜2.0d)の有効かみ合い長さを確保する。
- 接着剤(ロックタイト等)塗布時の軸力補正:ねじ緩み止め用嫌気性接着剤を塗布する場合、液剤が潤滑作用を発揮して摩擦係数がドライ時より大幅に低下する。同一トルクでも軸力が跳ね上がるため、相手材の降伏耐力およびボルト安全率を再計算し、塗布仕様に合わせた規定トルクを指示する。
- 母材保護のための硬質ワッシャー併用:軟質母材への座面めり込みによる締結力低下を防ぐため、受圧面積を広げた焼入れ平座金を必ず配置する。