今日は、圧縮スプリングを初めて設計する方に向けた「圧縮スプリングの基本設計及び選定の目安」についてのメモです。
市販されている圧縮スプリングはサイズや仕様が豊富 で、中でも私達FA機械設計者が扱う圧縮スプリングは、比較的小型のものを機械の仕様に合わせて購入する場合が多いです。
そして、圧縮スプリングはバリエーションが豊富なので 設計や選定においてはどこから手を付ければ良いかわからず、特に選定初心者の方は時間が掛かると思います。 私も、頻繁に設計・選定・購入しないので次回購入する時の選定に時間が掛かってしまいす。 書籍・WEBにある圧縮スプリングの計算は、基本的に 試しに何か数値を入れてその計算結果(許容範囲に入っているかなど)の評価で微調整していくのが殆どです。 専門用語も多いですし、初心者の方にとって圧縮スプリングの設計はハードルが高いと思います。
そこで、今日は 欲しい仕様を入力するだけでおおよそのスプリング寸法がわかり、その目安を元に選定出来る計算書をシェア しながら、初心者の方でもわかりやすい説明をしていこうと思います。 どうぞご確認ください。
圧縮スプリングの設計と選定方法
それでは早速、圧縮スプリングの計算方法及び選定するために必要な知識をメモしていきますので、必要な方は先に資料(エクセル計算書)をダウンロードして一緒にご確認ください。
動的使用・静的使用などの細かい部分は含んでおらずシンプルな計算書ですので、初めてスプリングを設計する方でも把握しやすい計算シートになっていると思います。

圧縮スプリングの設計にあたり知っておくべき各項目と理由
圧縮スプリングは 設計の自由度が高いので味付けの変わった設計が容易に多く設計出来る のですが、 出来上がったスプリングは以下の状態が良いとされている指標がある ので、それら項目と理由をメモします。
①縦横比の理想は0.8〜4に収まるようにする
縦横比とは「縦横比=自由長 / 中心径」で求められます。
出来上がった圧縮スプリングの縦横比は0.8-4.0以下が推奨とされています。 0.8以下は有効巻き数が確保できずばね特性のバラつきが大きくなる、そして4.0以上はばねの座屈を考慮した案内が別途必要になるためです。(ガイドを利用する場合は超えても良いです)
②ばねの周回ピッチは0.5D以下
ピッチが0.5D(0.5×平均径D)を超えると 荷重の増加に従いコイル平均径が変化してしまう ので0.5D以下が推奨されています。
③ばねの使用領域Rは20~80%に収まるようにする
圧縮スプリングの可動範囲MAXとMINは、 縮んでいない自由長(MAX) と、 目いっぱい縮めた密着長(MIN) になります。 ばねの使用領域というのは、自由長と密着長(全たわみ)の間で実際に使用する位置が、全たわみに対して20~80%内に収まるようにする必要があります。
④ばね指数は4~22の範囲になるようにする
ばね指数とは ばね平均径は線径の何倍か という関係を数値で表したものです。 このばね指数は4~22の範囲内で設計することが推奨されています。ばね指数が低いものは線径が割合的に太いので弾力のある硬いバネで、ばね指数の高いものは割合的に線径が細くやわらかいフワフワしたばねになります。
ばね指数の違いによる設計に関わる傾向は以下の通りです。
- ばね指数が低すぎる:ばね定数が高くなる傾向にある、折損しやすい
- ばね指数が高すぎる:ばね定数が低くなる傾向にある、変形しやすい
実際に圧縮スプリングを設計してみる
上記の目安を元に計算すると、 実際に利用したいセット高さとその時に押し付ける力の2点の情報があれば、圧縮スプリングの大よその形が見えてきます。
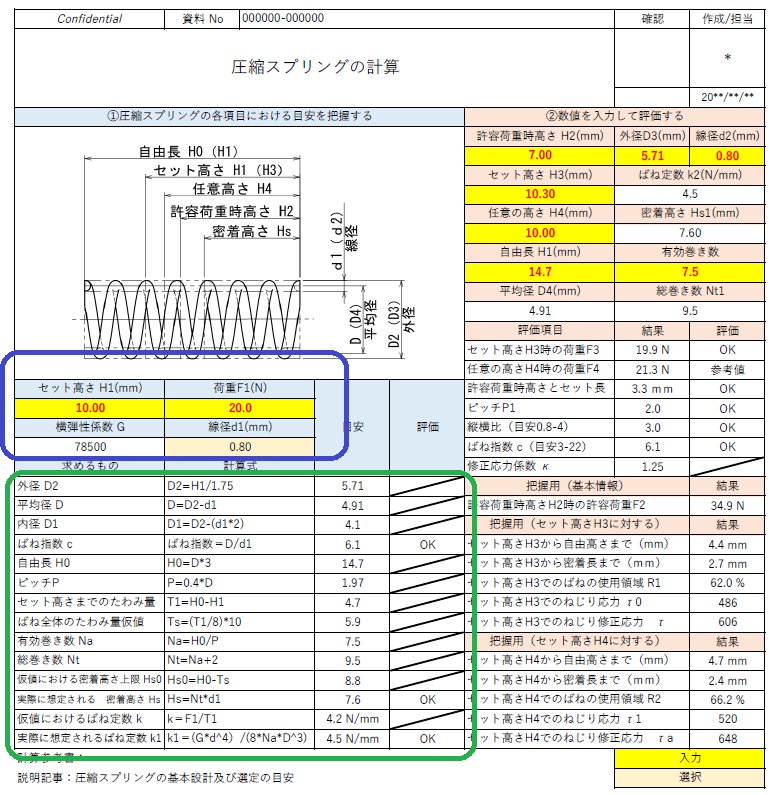
※計算書左側の青枠部分に入力すると、下の緑枠内に仮計算のスプリング寸法が出てきます。 そして、今回シェアする計算書は、緑枠内が以下の状態になるように目安の計算をしています。
①圧縮スプリングの目安計算式
以下はエクセル計算書に含まれる セット高さ H1(mm) と 荷重F1(N) を元にして圧縮スプリングのベース形状(目安)を把握する計算式 です。
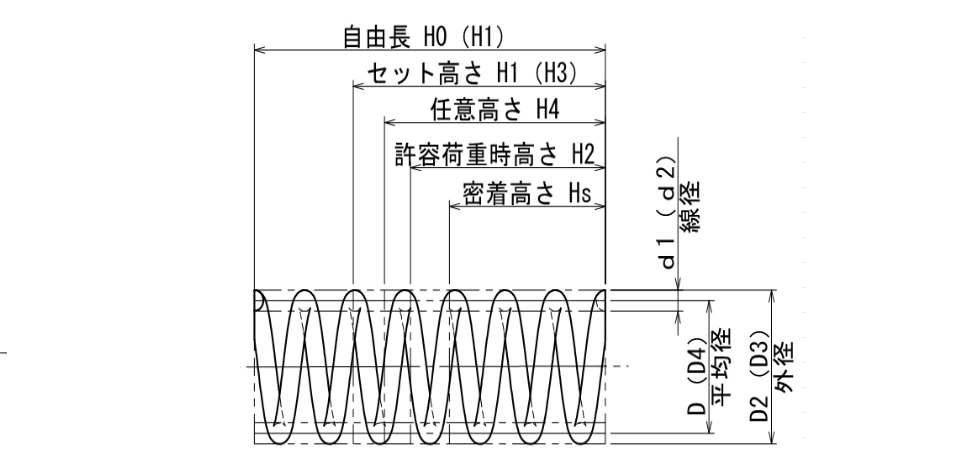
①-1 外径 D2:D2=H1/1.75
※外径はセット高さの1.75倍で計算
①-2 平均径 D:D=D2-d1
①-3 内径 D1:D1=D2-(d1*2)
①-4 ばね指数 c:c=D/d1
①-5 自由長 H0:H0=D*3
※縦横比を「3」として計算
①-6 ピッチP:P=0.4*D
※平均径×0.4 として計算
①-7 セット高さまでのたわみ量:T1=H0-H1
①-8 ばね全体のたわみ量仮値:Ts=(T1/8)*10
①-9 有効巻き数 Na:Na=H0/P
①-10 総巻き数 Nt:Nt=Na+2
①-11 仮値における密着高さ上限 Hs0:Hs0=H0-Ts
①-12 実際に想定される 密着高さ Hs:Hs=Nt*d1
①-13 仮値におけるばね定数 k:k=F1/T1
①-14 実際に想定されるばね定数 k1:k1=(G*d^4)/(8*Na*D^3)
固定の値と選択の値は以下の通りです。
- 横弾性係数G:78500N/mm2 で固定
- 線径d:市販されているスプリングの線径から選択
この把握計算では、部分的に仮値を入れて計算しているので 仮に計算されるばね定数と、実際に想定されるばね定数に差ができます。 その為、最後に 線径を選択・調整して実際に製作が可能で、狙った仕様の圧縮スプリング寸法を計算します。 具体的には 仮値におけるばね定数 と 実際に想定されるばね定数 が最も近くなるように調整します。 計算書ではここの差を±20%で判断しています。(20%は私の設定です)
また、初期の入力2項目は極端な値で計算をすると NG判定が出る項目もあります。 もちろん上記の設定は標準設定扱いで、この計算シートを利用していく上で 好みが出てくると思うのでアレンジして使ってください。 (例:ばね定数高めが好き → 縦横比を3から2.75に下げてみる など。)
です。 また、この計算書で固定している 弾性係数については スプリングのばね定数計算に出てくるSWPA、SWPBの横弾性係数について にて少し詳しく解説しているので、必要な方はご確認ください。
市販されているスプリングを選定し評価する
さて、目安寸法がわかったので次に市販されている圧縮スプリングの中から目安寸法に近いものを選定するか、新規で製作します。
先に選定する場合についてメモします。 ここでは皆さんがよく利用しているMISUMIでの選定方法を代表でメモします。
- 材質を決める※計算書で入力した材料を選択します ⇒特に指定が無ければSWPBで良いと思います。
- 許容荷重(範囲指定)(N) を選択し、絞り込む
- ミスミ側の許容(最大)荷重 (N)が 目安計算の値より大きいものを全て選択 する
- 許容荷重時高さ H2(mm)が セット高さH1に近くて目安計算よりも低いもの(-2mm程度低いもの)を全て選択 して絞り込む
- コイル外径 OD(φ)が外径D2に近いもの(±1mm程度)もしくは最も近いものか前後1づつを選択し、絞り込む
- ばね定数 k(N/mm)が最も近いものを選択し、絞り込む
- この時点で1型式に絞られなければ、線径 d(φ)が最も近いものを選択し確定します。
最後に、選定したスプリングが使えるものか、計算シートに入力し、応力など含めて実際に使えるか判断します。(応力に関してはシート2枚目に許容がわかるグラフを貼っています)
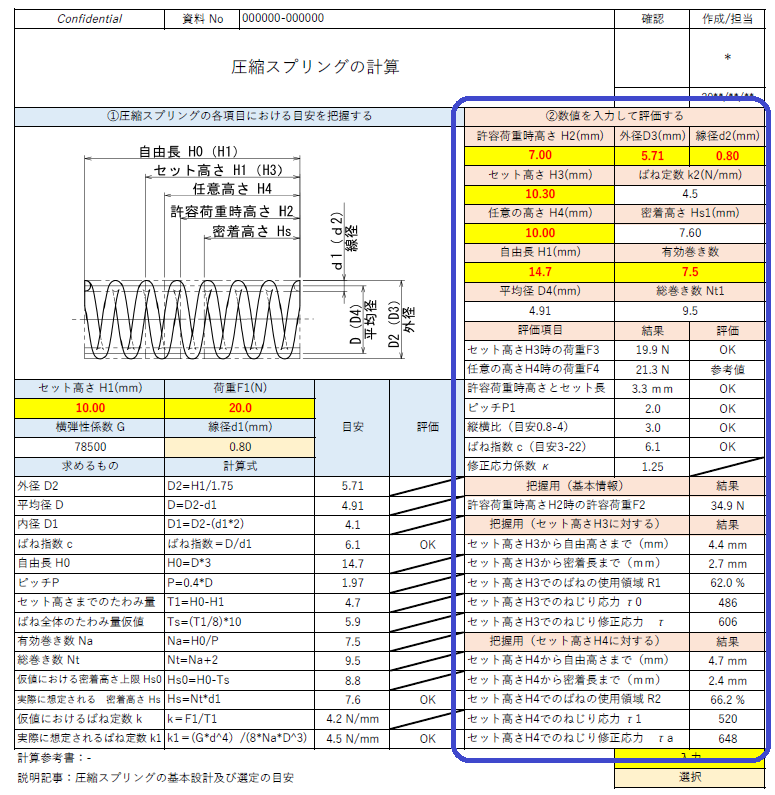
この選定で目安とかけ離れている場合は、スプリングを新規で製作するか、その市販品が使えるように設計側で調整する必要があります。
②圧縮スプリングの確認計算式
以下は、選定・設計したスプリングの確認計算式です。 この式が各WEBサイトや選定ソフトで使っている計算式になります。(計算エクセルでは2位置での計算をしていますが、ここでは1位置のみ計算式を掲載しています)
②-1 平均径 D4:D4=外径D3-線径d2
②-2 ばね定数 k2:k2=(横弾性係数 G*線径d2^4)/(8*有効巻き数*平均径D4^3)
②-3 総巻き数 Nt1:有効巻き数+2
②-4 密着高さ Hs1:Hs1=総巻き数 Nt1*線径d2
②-5 セット高さH3時の荷重F3:F3(N)=(自由長H1-セット高さH3)*ばね定数 k2
②-6 ピッチP1:P1=自由長H1/有効巻き数
②-7 縦横比:縦横比=自由長H1/(外径D3-線径d2)
②-8 ばね指数 c:c=平均径D4/線径d2
②-9 修正応力係数 κ: κ=(4*ばね指数 c–1)/(4*ばね指数 c–4)+0.615/ばね指数 c
②-10 セット高さH3から自由高さまで:自由長H1-セット高さH3
②-11 セット高さH3から密着長まで:セット高さH3-密着高さ Hs1
②-12 セット高さH3でのばねの使用領域 R1:=(自由長H1-セット高さH3)/(自由長H1-密着高さ Hs1)*100
②-13 セット高さH3でのねじり応力 τ0:τ0=8*平均径D4*セット荷重F3/(PI()*線径d2^3)
②-14 セット高さH3でのねじり修正応力τ:ねじり応力 τ0*修正応力係数 κ
新規でスプリングを製作する
上記計算を行い、選定した市販のスプリングが使えればOKですが、使えない場合は設計に合わせるため新規でスプリングを作る必要があります。
新規でスプリングを設計する際も、購入品と同じように入力していきますが、基本的に左で検討している寸法や巻き数そのままでOKです。 スプリングの製作ですが スプリングメーカーさんは私の経験上 対応がとても丁寧・早い・欲しい仕様に対してのアドバイスをくれます。 無理に市販品を使うより、生産数が見込める場合や、どうしても一品モノが必要な場合は相談してみましょう。
最後に
この圧縮スプリングの簡易計算は 繰り返し荷重で使用される場合(動荷重) を織り込んでいないため、動荷重で利用される場合は必ずスプリングメーカーに選定したばねが利用できるかご確認ください。
最後に、改めて計算シートを貼っておきます。
以上です。
関連記事:ばね
💡 あわせて読みたい「実務の設計計算・トラブル対策事例」
💡 あわせて読みたい「実務の設計計算・トラブル対策事例」
💡 あわせて読みたい「実務の設計計算・トラブル対策事例」
💡 あわせて読みたい「実務の設計計算・トラブル対策事例」
【実務ケーススタディ・トラブル対策集】条件別の設計計算と現場の勘所
【実務ケーススタディ】省スペースでの圧縮ばね設計:密着高さ・有効巻数の基礎計算とトラブル対策
【結論・設計の要点】
限られた空間で「要求荷重」「必要ストローク(密着回避)」「繰り返し耐久性」を両立するには、最大たわみ量の70〜80%以下での運用(密着高さからの安全余裕の確保)を設計の起点に据えることが推奨されます。
丸線コイルばねの線径と有効巻数の調整だけで物理的に成立しない場合は、体積効率の高い「異形断面線(角ばね・強力ばね)への置き換え」や、「座掘り加工による取付空間の引き算的拡張」へ方針を転換するのが実務上のセオリーです。
▶ 詳細な計算プロセスと推奨される設計対策を見る
1. 基本計算プロセス:有効巻数と密着高さのトレードオフ検証
省スペース化に伴い取付長さを詰めつつ要求荷重を満たそうとした際、「有効巻数を減らすとストローク端で密着し、線径を細くすると荷重不足になる」というジレンマがよく発生します。
まずは基礎計算式から、この物理的なトレードオフの関係を整理します(※実際の数値は形状や環境等の要素に影響されるため、理論上の目安として計算します)。
- ばね定数 k [N/mm] の算出式
k = (G * d^4) / (8 * Na * D^3)
※G:横弾性係数 [N/mm2](ピアノ線 SWP-A/B や SUS304-WPB 等で 約 68,600 〜 78,500 N/mm2)、d:線径 [mm]、Na:有効巻数 [巻]、D:平均コイル径 [mm](外径 Do – 線径 d) - 総巻数 Nt と 密着高さ Hs [mm] の算出式(両端座巻・研削ありの場合)
両端の無効巻数(座巻)が約 2巻分(1.5〜2.0巻)存在するため、総巻数は Nt = Na + 2 となります。
理論密着高さ(研削あり):Hs = (Nt – 0.5) * d (※安全側・製造バラつき考慮の実務目安:Hs_max = Nt * d)
理論密着高さ(研削なし):Hs = (Nt + 1) * d
取付空間を詰めるために有効巻数 Na を減らすと、式の分母が小さくなり、ばね定数 k が急激に跳ね上がります。
結果として、わずかなストロークで許容せん断応力を超えてへたり(塑性変形)が生じるか、ストローク端で総巻数分の線径が積み重なった「密着高さ Hs」に到達して物理的に底付きしてしまいます。
ここで、一般的な製品のイジェクト機構を想定し、以下の仮定条件を置いて具体的な設計検証プロセスを比較します。
- イジェクト待機時(初期取付高さ H1):
22.0 mm(この位置で初期荷重 P1 = 50 N 以上が必要) - 押し込み完了時(最小作動高さ H2):
12.0 mm(必要ストローク S = 10.0 mm) - 収納ポケット外径制約および目標耐久性:
ポケット内径 φ16 mm 以下(ばね外径 Do = 14.0 mm と設定)、目標耐久性 100万回以上
① 失敗しやすい丸線ばね(ピアノ線 SWP-B:G = 78,500 N/mm2)での試算
荷重を稼ぐために線径 d = 2.6 mm、外径 Do = 14.0 mm(平均径 D = 11.4 mm)を選択し、空間に収めるため有効巻数を Na = 3.5巻 に減らしたケースを試算します。
- ケースA:有効巻数 Na = 3.5巻 での密着高さ確認
総巻数 Nt = 3.5 + 2.0 = 5.5 巻 となり、安全側の密着高さ Hs = 5.5 * 2.6 = 14.3 mm となります。
【判定:NG】 最小作動高さ H2 = 12.0 mm まで押し込む前に、高さ 14.3 mm の時点でコイル同士が完全に接触(密着)し、残り 2.3 mm がストロークできずに機構がロックします。 - ケースB:密着回避のため有効巻数を Na = 2.0巻 へさらに減らした場合
総巻数 Nt = 2.0 + 2.0 = 4.0 巻 となり、密着高さ Hs = 4.0 * 2.6 = 10.4 mm(H2 = 12.0 mm に対して隙間は確保)となります。
しかし、ばね定数 k = (78,500 * 2.6^4) / (8 * 2.0 * 11.4^3) = 3,587,258 / 23,705 = 151.3 N/mm まで跳ね上がります。
初期荷重 P1 = 50 N を得るための初期たわみ δ1 = 50 / 151.3 = 0.33 mm(自由長 L0 = 22.33 mm)となり、ストローク 10 mm 押し込み時の最大たわみ δ2 = 0.33 + 10.0 = 10.33 mm、最大荷重 P2 = 151.3 * 10.33 = 1,563 N に達します。 - ワールの応力修正係数 K を考慮した最大せん断応力 τ2 の算出
ばね指数 c = D / d = 11.4 / 2.6 = 4.38 より、修正係数 K = (4*c – 1)/(4*c – 4) + 0.615/c = 16.52 / 13.52 + 0.14 = 1.36 となります。
最大せん断応力 τ2 = K * (8 * P2 * D) / (π * d^3) = 1.36 * (8 * 1,563 * 11.4) / (3.14 * 17.58) = 3,511 N/mm2 となります。
【判定:NG】 ピアノ線の許容せん断応力(約 600〜800 N/mm2 程度)を大幅に超過しており、1回目の押し込みで完全に塑性変形(へたり・折損)します。また初期たわみが 0.33 mm しかなく、部品の加工公差(±0.2 mm 等)で初期荷重が大きく変動してしまいます。
💡 用語メモ:「ワールの応力修正係数」とは?(今回の設計における意味を開く)
【基本の意味】コイルばねを圧縮した際、素線のねじりだけでなく「コイルの曲率(曲がり具合)や直接せん断力」によってコイル内径側の応力が局部的に高まる現象を補正する係数です。
【今回のケースでは】省スペース化で外径を抑えつつ線径を太く(d = 2.6 mm)したため、ばね指数 c(D/d)が 4.38 と小さくなり、コイル内径側に単純計算の1.36倍もの過大な応力集中が生じて早期折損リスクを招いています。
② 推奨される解決策:異形断面ばね(角ばね・強力ばね)の採用と座掘り設計
同じ外径・高さ空間で「低い密着高さ」「大きなストローク」「安定した初期荷重」を両立する場合、市販の規格化された異形断面線(角ばね・強力ばね等)の採用が有効なアプローチです。
角断面は丸線に比べて同一空間内の体積効率が高く、有効巻数を確保しながら密着高さを低く抑えることができます。
※カタログ上の最大許容たわみ F_max = 15.0 mm(自由長 L0 の 50% 設計品、密着高さ Hs ≒ 13.0 mm 未満)
- ステップ1(初期取付時の検証):
自由長 L0 = 30.0 mm を初期高さ H1 = 22.0 mm にそのまま組み込むと、初期たわみ δ1 = 30.0 – 22.0 = 8.0 mm、初期荷重 P1 = 10.0 * 8.0 = 80.0 N となります。
しかし、最小作動高さ H2 = 12.0 mm 時の最大たわみ δ2 = 30.0 – 12.0 = 18.0 mm となり、定格(F_max = 15.0 mm)を超えてしまいます。 - ステップ2(座掘り加工による引き算の空間設計):
定格超過を防ぐため、ベースプレート側に「深さ 3.0 mm の座掘り(ザグリ穴)」を設ける引き算の空間設計を行います。
座掘り 3.0 mm により、実効的な初期高さを H1′ = 25.0 mm(初期たわみ δ1′ = 5.0 mm ➔ 初期荷重 P1′ = 50.0 N)、最小作動高さを H2′ = 15.0 mm(最大たわみ δ2′ = 15.0 mm ➔ 最大荷重 P2′ = 150.0 N)に設定できます。
初期たわみが 5.0 mm 確保されているため、周辺部品に ±0.3 mm の加工公差があっても荷重変動は ±3 N(約6%)に収まり安定します。 - ステップ3(100万回以上の長期耐久性を狙う場合):
最大許容たわみ F_max に対して使用率 70〜80% 以下(δ2′ ≦ 15.0 * 0.8 = 12.0 mm)に収まるよう、もう1サイズ自由長が長いばね(L0 = 35 mm 等)を選び、座掘り深さで調整するのが手堅い設計手法です。
2. 現場で起こりがちなトラブルと推奨される設計方法
机上の計算で荷重とストロークが成立していても、実際の組立現場や連続稼働ラインでは、公差の積み重なりや摺動抵抗によって「イジェクト不良」や「ばねの早期折損」が発生することがあります。
現場で起こりがちな3つのトラブルシナリオと、推奨される設計上の対策を整理します。
| トラブルシナリオ | 現場の現象と物理的原因 | ❌ NG設計 vs ⭕ 推奨される設計方法 |
|---|---|---|
| ① ストローク端での「ばね密着」によるメカロックと過負荷停止 | 【現象】CAD上は密着高さまで0.5mmの隙間があったが、実機ではストローク端手前で完全密着し、シリンダ等が前進端に達せずタイムアウト停止する。 【原因】線径公差や座巻部の仕上がり誤差で実際の密着高さが0.5〜1.0mm高くなるため。また密着直前はピッチの不均一により一部コイルが先に接触し、ばね定数が非線形に急上昇する。 |
❌ NG設計:ばね自体をストッパー代わりに使う(密着付近まで使い切る)設計や、別体スペーサーを追加して高さをかさ上げする足し算設計。 ⭕ 推奨設計:最小作動高さ H2 は密着高さ Hs に対し「線径 d の1本分以上(または全たわみ量の20%以上)」の余裕を残す。位置決めは剛体同士のメカストッパーで受け止め、空間不足は受け面の座掘り穴(ポケット)加工で引き算的に確保する。 |
| ② 案内ガイド不足による「座屈(胴曲がり)」とかじり・摩耗粉発生 | 【現象】細長いばねを圧縮した瞬間に中央が「くの字」に座屈し、ポケット内壁やガイドピンを強く擦って金属摩耗粉(コンタミ)や戻り不良(スティック)を起こす。 【原因】縦横比(自由長 L0 / 平均コイル径 D)が「4.0」を超えると横方向へ逃げる座屈が急増する。またガイドとの隙間が不適切だと圧縮時のコイル径変化で噛み込む。 |
❌ NG設計:L0 / D > 4 のばねのガイドなし配置、またはガタ嫌いによるガイドピンとの隙間 0.1 mm といったタイトすぎる公差設定(圧縮時のコイル傾きで確実にかじる)。 ⭕ 推奨設計:基本は L0 / D ≦ 4.0 とし、超える場合は内径ピンか外周穴の「片側のみ」を主案内とする(両方タイトにすると過拘束)。圧縮時の径拡大を見込み、外周穴は Do + 1.0〜1.5 mm、内径ピンは Di – 1.0〜1.5 mm の隙間を確保する。ピン先端には導入C面を設け、必要に応じて樹脂(POMやPEEK等)を採用し金属接触を回避する。 |
| ③ 公差累積と摩擦見落としによる「イジェクト戻り不良」 | 【現象】押し込みは問題ないが、製品を突き出す際、最後の 1〜2 mm で止まり完全に浮き上がらない。 【原因】最も力が弱くなる戻り端(H1)において、①偏心荷重によるこじり摩擦、②ばね単体の荷重公差(一般的に ±10% 程度)、③周辺部品の加工公差累積による初期たわみ量の目減り、の3つが重なり推力不足に陥るため。 |
❌ NG設計:必要推力 30 N に対し戻り端の理論荷重をギリギリの 32 N で設計し、初期たわみも 1〜2 mm しか取らない設計(力不足時にばね特注の手戻りが発生)。 ⭕ 推奨設計:戻り端荷重 P1 は自重+摩擦+ばねマイナス公差(-10%)を見込み、必要理論推力の 1.5〜2.0倍 以上のマージンを持たせ、初期たわみ δ1 も 3〜5 mm 以上確保する。さらにばね座底面に厚さ 1.0〜2.0 mm の平ワッシャーやシムを1〜2枚追加挿入できる「密着高さまでの余裕代」を残し、現場でプリロードを微調整できるようにする。 |
圧縮ばねの挙動は、周辺部品の加工公差や摺動面の摩擦状態(離型剤の残り具合や抜き勾配の抵抗など)から複合的な影響を受けます。
机上の計算だけで完結させず、シム調整代などの安全余裕を織り込んだ上で、必ず実機(プロトタイプ)での動作確認と耐久検証を行ってください。
💡 あわせて読みたい「実務の設計計算・トラブル対策事例」
【実務ケーススタディ】機械設計初心者のためのばね選定手順と密着・へたり回避策
【結論・設計の要点】
治具のクランプ機構などで圧縮コイルばねを選定する際、スペース優先で自由長の短いばねを選び、密着限界近くまで押し込んで必要な荷重を稼ぐのはリスクが高いアプローチです。
ばねの耐久性と安定した荷重を担保するための実務上のセオリーは、「最大使用たわみ量を密着たわみ量(またはカタログ上の最大たわみ)の75〜80%以下に抑え、かつ全たわみの20%以上の初期予圧(イニシャルたわみ)を与えた線形領域のみを作動ストロークとして使うこと」です。
本ケーススタディでは、必要荷重150N・ストローク10mmのクランプ治具を例に、ばね定数k=10.0N/mm・自由長50mmを逆算する具体的な手順と、現場で頻発する底付きロックやガイド穴での噛み込みを防ぐ実践的な設計対策を解説します。
▶ 詳細な計算プロセスと推奨される設計対策を見る
1. 仕様を破綻させない逆算選定・計算プロセス
特注ばねをゼロから設計するよりも、まずはミスミ等の「矩形ばね(角ばね:SWOSC-V材等)」やJIS規格の丸線コイルばねの標準カタログ品から、使用回数(10万回・30万回・100万回寿命など)に応じた許容たわみ率を逆算して選定するのが、コスト・納期の面で推奨される設計方法です。
実際の数値は形状や環境等の要素に影響されるため、ここでは以下の「ワーク押さえ治具」の設計条件を仮定し、理論上の目安として具体的な計算手順を解説します。
- ワーククランプ時に必要な最大荷重 P2:150 N(1箇所あたり)
- 待機時(アンクランプ時)の初期保持荷重 P1:50 N(ガタつき防止の予圧)
- 機構に必要な作動ストローク s:10 mm
- 目標耐久性:中サイクル稼働(30万回以上へたり・折損なきこと)
ステップ①:必要ばね定数 k と各たわみ量(f1, f2)の算出
作動ストローク s = 10 mm の間に、荷重を P1 (50 N) から P2 (150 N) へ変化させるため、必要なばね定数 k は以下の式で逆算できます。
また、算出したばね定数 k = 10.0 N/mm を基準に、自由長からの初期たわみ f1 と、クランプ時の最大たわみ f2 を求めます。
- ばね定数 k の算出
k = (P2 – P1) / s = (150 – 50) / 10 = 10.0 N/mm - 初期たわみ f1 の算出
f1 = P1 / k = 50 / 10.0 = 5.0 mm - 最大たわみ f2 の算出
f2 = P2 / k = 150 / 10.0 = 15.0 mm(= f1 + s = 5.0 + 10.0)
ステップ②:許容たわみ限界から「必要自由長 H0」と「取付高さ」を決定
JIS B 2704(コイルばね設計基準)および実務上の安全基準として、最大荷重時のたわみ f2 は「密着たわみ量(または最大許容たわみ量)f_max の80%以下」に収める必要があります。
密着付近では隣接する素線同士が接触し始め、有効巻数が減少してばね定数が急上昇(非線形化)し、局所的な過大応力が発生するためです。
カタログ規格品(中荷重用の丸線コイルばねやシリコンクロム鋼の矩形ばね等)では、材質や種類ごとに「自由長 H0 に対する最大許容たわみ率(例:自由長の30%〜40%)」が規定されています。仮に許容たわみ率が「自由長の35%(0.35)」のシリーズを選定する場合、以下の通り計算します。
- 必要な限界たわみ量 f_max の確認
f_max >= f2 / 0.8 = 15.0 / 0.8 = 18.75 mm(約 19 mm以上) - 必要な自由長 H0 の算出
H0 >= f2 / 0.35 = 15.0 / 0.35 = 42.9 mm
➔ カタログ標準寸法から H0 = 45 mm または 50 mm を選定します。 - 確定した取付スペースの高さ(H0 = 50.0 mm、k = 10.0 N/mm の規格品とした場合)
自由長 H0 = 50.0 mm
初期組込高さ H1 = H0 – f1 = 50.0 – 5.0 = 45.0 mm
最大圧縮時高さ H2 = H0 – f2 = 50.0 – 15.0 = 35.0 mm
ステップ③:基本特性式による諸元と密着高さの確認(丸線ばねの場合)
カタログ品ではなく丸線ばね(ピアノ線 SWP-B、横弾性係数 G = 78,500 N/mm2)で諸元を検証する場合、JIS基本式を用います。
ここでは例として、外径 D_out = 20 mm、線径 d = 3.0 mm、中心径 D = 20 – 3.0 = 17.0 mm、有効巻数 Na = 6.5巻 とした場合の検証手順を示します。
- 1. ばね指数 c の確認
c = D / d = 17.0 / 3.0 = 5.67
標準的な適正範囲(4 <= c <= 12、特に推奨される 5 <= c <= 10)に収まっており、成形性と応力バランスの良い形状です。 - 2. ばね定数 k の検証
k = (G * d^4) / (8 * D^3 * Na)
k = (78,500 * 3.0^4) / (8 * 17.0^3 * 6.5) = 6,358,500 / 255,476 = 約 24.9 N/mm
(※もし k = 10.0 N/mm に合わせるなら、線径 d を 2.4 mm に下げるか、有効巻数 Na を増やす調整を行います) - 3. 総巻数 Nt と密着高さ Hs(底付き余裕)の確認
端末形状を「クローズドエンド・両端座面研削あり」とした場合、座巻が両端で約2巻分あるため、総巻数 Nt = Na + 2 = 8.5巻 となります。
密着高さ Hs = Nt * d = 8.5 * 3.0 = 25.5 mm
最大圧縮時の高さ H2(35.0 mm)に対し、密着高さ Hs(25.5 mm)まで 9.5 mm の十分なクリアランス があり、底付き(コイルバインド)による機構ロックのリスクがないことが確認できます。
ステップ④:ワールの応力修正係数 κ を考慮した許容ねじり応力 τ の検証
ばね素線の内側には曲率による応力集中が発生するため、必ず「ワールの応力修正係数 κ」を乗じて最大ねじり応力 τ を算出します。
💡 用語メモ:「ワールの応力修正係数(κ)」とは?(今回の設計における意味を開く)
【基本の意味】コイルばねの素線が巻かれることで生じる「内側の曲率による応力集中」と「直接せん断応力」の影響を補正するための割増係数です。
【今回のケースでは】ばね指数c=5.67の本設計ではコイル内側に約1.27倍の応力集中が生じるため、この係数を掛け忘れると30万回稼働の途中で内側素線から疲労折損するリスクを見落とすことになります。
- ワールの応力修正係数 κ の算出(c = 5.67 を代入)
κ = (4 * c – 1) / (4 * c – 4) + (0.615 / c)
κ = (22.68 – 1) / (22.68 – 4) + (0.615 / 5.67) = 1.16 + 0.108 = 約 1.27 - 最大荷重 P2 = 150 N 時の修正ねじり応力 τ2 の算出
τ2 = κ * (8 * P2 * D) / (π * d^3)
τ2 = 1.27 * (8 * 150 * 17.0) / (3.1416 * 3.0^3) = 25,908 / 84.82 = 約 305.4 N/mm2
ピアノ線(SWP-B、線径3.0mm)の引張強さは約 1,850 N/mm2 であり、静的許容ねじり応力(約 800〜900 N/mm2)および繰り返し疲労限度に対して十分な安全率(2倍以上)が確保できています。
2. 現場で起こりがちなトラブルシナリオと推奨される回避策
机上の荷重計算が合っていても、周辺のガイド構造や公差の逃がし方を誤ると、現場の組み立て後すぐに動作不良や早期折損を引き起こします。
実務で特に注意すべき4つのトラブルシナリオと、推奨される設計対策を整理します。
| トラブル要因 | ❌ やりがちなNG設計 | ⭕ 推奨される設計アプローチ |
|---|---|---|
| ① 巻数の混同と底付きロック | 密着高さギリギリまでを常用ストロークに設定し、ストッパーを設けずにばね自体に荷重を受け止めさせる構造。 | 最大たわみ80%以下の位置で金属ブロック同士が当たる「専用ハードストッパー」を設け、ワーク公差に対する余裕代も持たせる。 |
| ② 座屈と外径膨張による噛み込み | 細長いばねを無拘束で配置する、またはばね外径φ20に対しφ20.2のような狭いざぐり穴に入れてしまう設計。 | 自由長比 H0/D <= 4 に収めるか、内径・外径の片方のみをガイドし、外径膨張を見込んで直径1.0〜2.0mmの逃げ隙間を確保する。 |
| ③ 偏心横荷重によるガイド軸かじり | 繰り返し動くメインクランプ軸に端面未研削のばねを使い、軸受を短い1箇所のブッシュだけで支える構造。 | 「クローズドエンド・座面研削あり」(または矩形ばね)を指定し、ばね受け座も鋳肌等を避け機械加工面で垂直に受ける。 |
| ④ 初期予圧不足と推力抜け | 自由長50mmのばねを待機長さ50mmの空間にそのまま組み込み(予圧ゼロ)、後から荷重を調整する手段がない構造。 | 全有効ストロークの20%以上の予圧を与えて線形領域で使い、受け座にシム調整やねじ込み式キャップ等の微調整シロを設ける。 |
シナリオ1:有効巻数と総巻数の混同、および「ばね直押し」による底付きロック
初心者が陥りやすいミスが、密着高さ Hs を「有効巻数 Na × 線径 d」で計算してしまうことです。実際には両端の座巻(約1.5〜2巻分)が存在するため、実物を組むと計算より早く素線同士が密着(底付き)します。
さらに、エアシリンダやカムのストローク端を「ばねが縮み切る位置」に頼って設計したり、ワークの厚み公差(例:鋳物肌の±1.0mmバラツキ)を見込まずにギリギリで設計すると、厚めのワークが来た瞬間にばねが完全密着して剛体化し、シリンダやリンク機構がロックして破損します。
- メカニカルストッパーによる下限規制
ばねが密着高さ Hs に達する手前(最大たわみ80%以下の位置)で、必ず金属ブロック同士が当たる「専用のハードストッパー(下限ストッパー)」を設け、異常ストローク時でもばね自体が完全密着しないよう保護します。 - ワーク公差に対する余裕代
シリンダ等でばねを介してワークを押さえる構造(ばねによる推力制御)では、ワーク寸法のバラツキや経年変化を吸収できるよう、目標ストロークに対して前後に数ミリの調整余裕代を持たせて設計します。
シナリオ2:座屈(横倒れ)と、圧縮時の「外径膨張」によるガイド穴での噛み込み
必要なストロークを確保するために自由長 H0 を長くした結果、ばねが圧縮途中で「くの字」に横倒れ(座屈)し、周辺部品と擦れて異音や折損を起こすことがあります。
逆に、座屈を防ごうとして「ざぐり穴(外径ガイド)」や「案内ロッド(内径ガイド)」を隙間なくピッタリ作ってしまうと、ばねを圧縮した瞬間に素線が穴の内壁に強く擦れ(かじり)、ばねが戻らなくなる(スティックする)トラブルが発生します。
- 自由長比(H0 / D)のチェック
自由長 H0 と中心径 D の比率が H0 / D > 4 を超えるばねは、無拘束のまま圧縮すると座屈を起こします。まずは大径・短尺のばねに変更して H0 / D <= 4 以内に収める(引き算の設計でガイド部品自体を不要にする)のが有効な第一選択肢です。 - 外径膨張を見込んだガイド隙間と過拘束の回避
どうしても H0 / D > 4 となりガイドを設ける場合は、「圧縮コイルばねは縮むと外径が膨らむ」(膨張量 ΔD ≒ 0.1 * (ピッチp^2 – d^2) / D)という物理特性を考慮します。
内径に案内棒を通すか、外径を穴で案内するかの「どちらか一方のみ(両方同時に拘束すると過拘束になるためNG)」とし、直径で 1.0〜2.0 mm 程度の十分な逃げクリアランス を確保します。また、案内棒とばねが擦れる場合は、棒の材質や表面硬度、面取り(ばね端面が引っかからないR形状)に配慮します。
シナリオ3:座面研削なしばねの「偏心横荷重」によるガイド軸のかじり
コストを抑えるために端末が「クローズドエンド・研削なし」のばねを直動シャフトの外周に配置すると、圧縮した際にばねの端面が傾いているため、推力の作用線がシャフト中心からズレて「横方向の曲げモーメント(偏心荷重)」が発生します。
その結果、シャフトとブッシュ(軸受)が片当たりして激しい摩耗や焼き付き(かじり)を起こし、クランプの復帰不良に繋がります。
- 座面研削ありの指定
自動機や高頻度で動くクランプ機構では、端面の3/4周以上がフラットに研磨された「クローズドエンド・座面研削あり」(または最初から端面精度が高いカタログ規格の矩形ばね)を選定し、推力を真っ直ぐ軸方向へ伝達させます。 - 受け座の直角度管理
ばねを受ける座面(フランジ面やポケット底面)の直角度が狂っていると、ばね自体が真っ直ぐでも横力が発生するため、鋳肌や黒皮面に直接当てず、機械加工面で垂直に受ける構造とします。
シナリオ4:初期予圧(イニシャル)不足によるサージング・遊びと、へたり後の推力抜け
待機状態のばね高さを「自由長 H0 と同じ(予圧ゼロ)」や「わずか1mm圧縮」で設計してしまうと、ばねの初期たわみ領域(素線の馴染みでばね定数が不安定な非線形領域)を使うことになり、計算通りの初期荷重が出ません。
さらに、長期稼働でばねが数ミリ「初期へたり(永久変形)」を起こした際、待機位置でばねが完全に遊んでガタつき、空打ちによる打撃音や脱落を招きます。
- 20%以上の予圧設定と組立リード長さの確保
待機状態(アンクランプ時)であっても、全有効ストロークの20%程度(少なくとも数ミリ以上)を最初から圧縮した「予圧(イニシャルセット)状態」で組み込み、常に線形領域(20%〜80%の間)で作動させます。
なお、その分だけ組立作業時にばねを押し込みながらボルトや止め輪を固定する必要があるため、組立時に安全に押し込めるリード長さ(ボルトの引っかかり代)を必ず確保してください。 - 推力微調整シロ(シム・アジャストねじ)の織り込み
ワークの傷防止と確実な保持を両立したい現場では、「計算上は150Nだが、実機で試すと130Nに落としたい/170Nに強めたい」という要望が頻繁に発生します。
ばねの受け座部分に「調整シム(t1.0〜2.0mm)を挟める構造」や「ねじ込み式ばね受けキャップ(ロックナット付)」を設けておけば、ばねを買い直さずに現場で初期たわみ量 f1 を数ミリ増減させ、クランプ力を自在に微調整することができます。
最後に、ばねの特性や摩擦による荷重ロスは周辺部品の精度にも左右されるため、必ず実機(プロトタイプ)での検証を行ってください。
【実務ケーススタディ】ワーク押さえ機構における圧縮ばねの自由長設定と隙間(クリアランス)設計基準
【結論・設計の要点】
ワーク押さえ機構の圧縮ばねは、待機時のガタつきを防ぐために自由長の10〜15%以上の初期たわみ(プリロード)を与え、最大ストローク時でもカタログ最大たわみ量の70〜80%以下(密着長に対して線径1個分以上の隙間を残す状態)で運用するのが実務上のセオリーです。
また、圧縮に伴うコイル径の膨張を考慮し、ガイド軸(内径基準)はばね内径の90〜92%以下、ガイド穴(外径基準)はばね外径の108〜110%以上のクリアランスを確保します。
さらに、内径と外径の「二重ガイド」による過拘束を避け、メカストッパの分離やシム調整代を設けることで、ばねの底突き破断や推力抜けを確実に防止できます。
▶ 詳細な計算プロセスと推奨される設計対策を見る
1. 圧縮ばねの「自由長設定」と「径方向クリアランス」の基本基準
ワーク押さえ機構において、初期の「ガタつき(推力抜け)」と最大ストローク時の「底突き(密着・折損)」の双方を防ぐには、適正な自由長と隙間の設定が不可欠です。
ばねの材質や動作頻度、周囲環境等の要素に影響されるため、まずは理論上の目安となる設計基準を整理します。
- 初期たわみ(プリロード)の設定基準
自由長 L0 に対して 10%〜15%以上(最低でも 2〜3mm 以上)の初期圧縮代を設け、待機時でもばねが遊ばない状態にします。 - 最大使用たわみ量(ストローク端)の制限
カタログ記載の「最大たわみ量(Fmax)」に対し、高頻度サイクル(自動機の連続稼働・100万回以上)では 70%以下、一般・中頻度サイクル(30万〜50万回程度)では 80%以下に抑えます。 - 密着長(Lb)に対する残隙間マージン
最大圧縮時のばね長さ(L2)は、密着長 Lb に対して「線径 d の1個分以上(または最大たわみ量の20%以上)」の隙間を残し、素線同士の接触を回避します。 - 径方向の隙間(ガイド軸・外筒とのクリアランス)
圧縮時の径膨張を見込み、内径ガイド軸径は「d_shaft = ばね内径 Di × 0.90 〜 0.92 以下(片側隙間 0.5〜1.5mm以上)」、外径ガイド穴径は「D_hole = ばね外径 Do × 1.08 〜 1.10 以上(外径膨張量+片側隙間 0.5〜1.5mm以上)」を確保します。 - 座屈防止のアスペクト比(細長比)基準
「自由長 L0 / 平均径 Dm ≦ 4.0」を基本とし、これを超える長尺ばねを使用する場合は全長にわたる内径ガイド軸または外径ガイド筒の設置が必要となります。
💡 用語メモ:「密着長(Lb)」とは?(今回の設計における意味を開く)
【基本の意味】圧縮ばねを限界まで押し縮め、隣り合うコイルの素線同士が完全に接触してそれ以上縮まなくなった状態の長さのことです。
【今回のケースでは】エアシリンダ等でワークを押さえる際、ストローク端でこの密着長に達してしまうと、ばねが剛体化して衝撃荷重が直撃し、永久変形(へたり)や早期折損、ブラケット破損に直結するため、必ず手前で止める隙間設計が求められます。
2. 具体的な実務計算プロセス(モデルケース)
ここでは、自動機のワーク押さえ機構を想定し、適正な自由長と隙間を算出する手順を確認します。
- ワーク着座時の必要初期押さえ力(待機〜接触開始時):F1 = 50 N
- エアシリンダ等による押し込みストローク(公差吸収+オーバーストローク量):S = 10 mm
- 稼働条件:自動機での連続稼働(高寿命重視:最大たわみ量の 70% 以下を目標)
- 参考仮選定ばね:自由長 L0 = 50 mm、外径 Do = 20 mm、内径 Di = 12 mm、ばね定数 k = 6.0 N/mm、カタログ最大たわみ量 Fmax = 24.0 mm、密着長 Lb = 23.0 mm(※最終選定はカタログ実数値にて要確認)
① 初期たわみ量(δ1)と取付長(L1)の算出
接触開始時点で確実に 50 N 以上の推力を出し、かつ初期のガタつきを防ぐため、初期たわみ δ1 を設定します。
- 必要初期たわみの計算
δ1 = F1 / k = 50 / 6.0 = 8.33 mm ➔ キリの良い δ1 = 9.0 mm に設定(自由長 50 mm に対して 18% の初期圧縮) - このときの初期荷重
F1_actual = 6.0 * 9.0 = 54.0 N - 初期取付長(セット長) L1
L1 = L0 - δ1 = 50.0 - 9.0 = 41.0 mm
② 最大圧縮時のたわみ量(δ2)と許容たわみ率の検証
ここからワークを押さえてストローク S = 10.0 mm 押し込んだ状態(最大圧縮時)を計算します。
- 最大使用たわみ量 δ2
δ2 = δ1 + S = 9.0 + 10.0 = 19.0 mm - 最大圧縮時のばね長 L2
L2 = L0 - δ2 = 50.0 - 19.0 = 31.0 mm - 最大発生荷重 F2
F2 = k * δ2 = 6.0 * 19.0 = 114.0 N(※駆動源のシリンダ推力は、この反力 114.0 N に摺動摩擦抵抗を加味し、十分な安全マージンを持ったサイズを選定します) - たわみ率(対 Fmax 比)の検証
Usage_rate = (δ2 / Fmax) * 100 = (19.0 / 24.0) * 100 = 79.2 % - 密着長(Lb = 23.0 mm)に対する残隙間の検証
Clearance_axial = L2 - Lb = 31.0 - 23.0 = 8.0 mm
密着長まで 8.0 mm の余裕があり、ワーク寸法公差やシリンダの停止位置バラつき(±1〜2 mm)が生じても底突きしない設定です。
ただし、たわみ率が 79.2 % となるため、一般用途(80%以下)であれば成立しますが、100万回以上の連続高頻度稼働(目標70%以下:24.0 * 0.7 = 16.8 mm以下)を狙う場合は少し負荷が高くなります。
その場合は、ワンサイズ自由長の長いばね(L0 = 60 mm、Fmax = 28.8 mm 等)へ引き上げる判断が有効なアプローチとなります。
③ 径方向クリアランス(ガイド軸・ザグリ穴)の算出
ばねの伸縮に伴う径変化と公差を考慮し、ガイド部の寸法を決定します。
- 内径ガイド軸(シャフト)を通す場合
ばね内径 Di = 12.0 mm に対し 90% 以下を目安とし、d_shaft ≦ 12.0 * 0.90 = 10.8 mm となるため、標準軸径として φ10 mm(H7/f8 または g6 等、片側クリアランス 1.0 mm)を選定します。 - 外径ザグリ穴(ポケット)に収める場合
ばね外径 Do = 20.0 mm は圧縮時に約 2〜5% 膨張(最大約 φ20.8 mm)するため、D_hole ≧ 20.0 * 1.10 = 22.0 mm とし、ザグリ穴径は φ22 mm〜φ23 mm(片側クリアランス 1.0〜1.5 mm)に設定します。
3. 現場で起こりがちなトラブルと推奨される設計方法
机上の荷重計算が合っていても、周辺のガイド構造や公差の積み上げ方を誤ると、現場で「ばねが折れる」「押さえ力が逃げる」「引っかかって戻らない」といったトラブルが発生します。
実務で陥りやすい4つのシナリオについて、やりがちなNG設計と推奨される対策を比較します。
| トラブルシナリオ | ❌ やりがちなNG設計と現象 | ⭕ 推奨される設計方法(現場の勘所) |
|---|---|---|
| 1. 内径ピンと外径筒の「二重ガイド」による過拘束 | 座屈を恐れて内径ガイドピンと深い外径ガイド穴の両方でばね全長を拘束し、ピン先端も角張ったままにする。 同軸度が少しでもズレると、膨張したばねが内外で挟み込まれ(過拘束)、かじりによる戻り不良や素線削れによる早期破断を招く。 |
案内は「内径ガイド軸のみ」または「外径ポケットのみ」のどちらか一方に限定(引き算の設計)する。 可動ロッドを内径ガイドとする場合、座面のザグリ深さは端面が抜けない最小限(線径の1.5〜2倍:3〜5mm程度)、径も十分な逃げ(Do + 2〜3mm)とし、軸先端には滑らかな導入テーパー(C2〜C3またはR面取り)を設ける。 |
| 2. シリンダ直押しによる「密着衝撃破断」と「空打ち」 | ばねの密着そのものをストローク端のストッパー代わりにする、または自由長ジャストの空間に収める。 公差の積み上げで押さえ力が出ない「空打ち」や、逆に密着長に達してシリンダ推力が直撃(剛体衝突)し、へたりや破損を引き起こす。 |
① 物理的ストッパーの分離:ばねが密着する手前でシリンダ側の外部メカストッパやロッドの段付き肩部がプレートに当たる構造とし、ハードウェア制限を設ける。 ② 調整代の織り込み:荷重のバラつき(±10%程度)を吸収できるよう、背面に調整用シム(t0.5、t1.0、t2.0のSUSライナー等)を挟める構造や、ネジ式カラー(ダブルナット固定)で取付長 L1 を ±3〜5mm 微調整できる逃げ道を作る。 |
| 3. 座面の「傾き」と「隅R干渉」による偏荷重・折損 | 揺動(リンク)部や片持ちブラケット先端にそのまま平板座面でばねを当てる、またはザグリ穴の底をピン角で図面指示する。 斜め圧縮で片側だけ局部密着して早期折損したり、エンドミル加工の「刃物隅R」にばね外周角が乗り上げて内径側へ倒れ込む。 |
① 平行度・直角度の担保と角度逃がし:上下座面はガイド軸に対して直角度と面粗さ(Ra6.3以上)を確保し、揺動部では球面座金やピロボール等を介在させて純粋な軸方向圧縮力のみを作用させる。 ② ポケット底の「隅R逃げ」指示:ばね端面の外周C面より小さな隅R(R0.5以下等)を指定するか、底面外周に「隅逃げ溝(アンダーカット)」を入れる、あるいはザグリ径を一回り大きくして平坦部に着座させる。 |
| 4. 単一ばねの「偏心配置」によるコジリ(復帰不良) | 幅のある押さえプレートに対し、ガイド軸(リニアブッシュ等)の横にオフセットして1本だけ強いばねを配置する。 ばねの反力がモーメント荷重(てこの原理)として作用し、ブッシュがコジれて摺動抵抗が激増、途中で引っかかって自力復帰しなくなる。 |
反力中心とガイド軸中心を一致させる「同軸配置(ガイドシャフトの周囲にばねを巻く構造)」を第一選択とする。 中央に配置できない場合は、ガイド軸を中心として左右対称に2本(等配)配置し、モーメント荷重を相殺して真っ直ぐ力を受ける構造を構築する。 |
ばねはカタログ計算上の理論値に対して個体差や摺動部の摩擦ロスが影響しやすいため、初期試作の段階でシム調整代などを活用し、実機(プロトタイプ)での押し付け力およびストローク余裕の検証を行うことが推奨されます。